


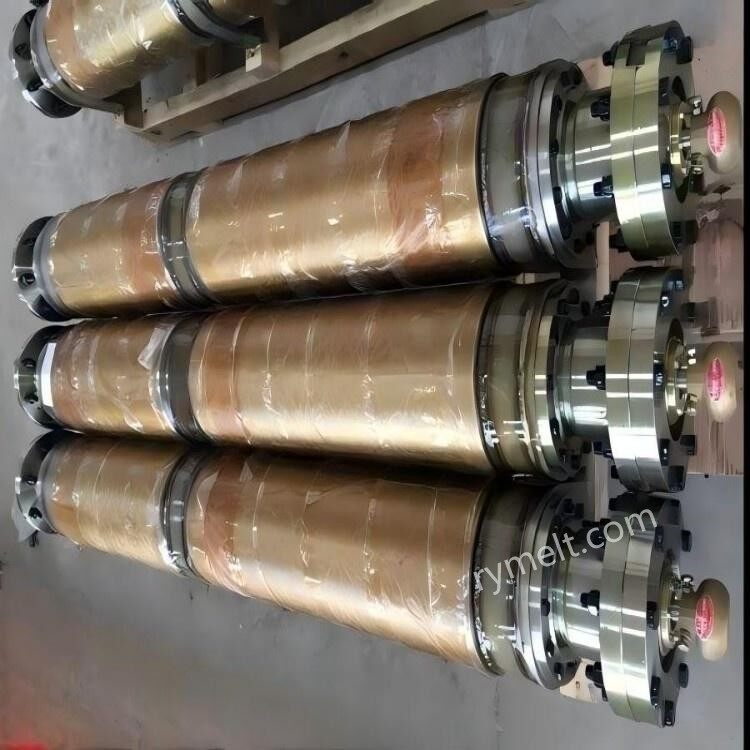
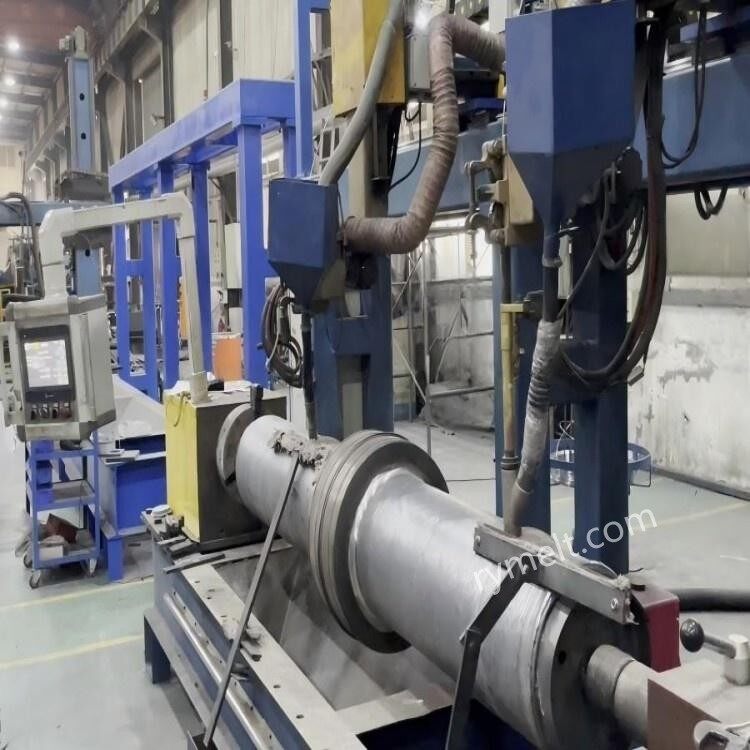
Glavna tehnologija oblaganja
1. Plazma transfer elektrolučno zavarivanje (PTA)
Karakteristike: mali unos toplote (<3 kJ/cm), dilution rate <5%, suitable for precision surfacing.
Parametri: struja 80-200A, brzina dodavanja praha 30-100 g/min, debljina sloja 1-3 mm.
Primjena: Tanko{0}}popravka ili visoko{1}}precizno ojačavanje površine.
2. Zavarivanje pod vodom (SAW)
Karakteristike: Visoka efikasnost (brzina taloženja veća od ili jednaka 15 kg/h), pogodno za popravku velikih{1}}površina.
Parametri: struja 400-800A, napon 30-40V, prečnik žice 3,2-4,0 mm.
Primjena: Cjelokupna obloga tijela rolne, kao što je valjak za kontinuirano livenje.
3.Lasersko oblaganje
Karakteristike: Stopa razrjeđivanja<3%, small heat-affected zone, but high equipment cost.
Parametri: Snaga lasera 2-6 kW, brzina skeniranja 0,5-2 m/min.
Primjena: Precizna popravka rolni visoke vrijednosti.
Tipični scenariji primjene
1.Mašina za kontinuirano livenje ventilatorske sekcije
Poteškoća: Podložna trbušnoj sili livenja (do 200 kN/m²) i termičkom naprezanju (800-1200 stepeni).
Rješenje: Višeslojno nanošenje legura na bazi volfram karbida + kobalta-, površinska tvrdoća veća ili jednaka HRC58.
2. Rolne za savijanje/ispravljanje
Poteškoća: Zamorne pukotine zbog dinamičkog opterećenja.
Rješenje: prelazni sloj od legure na bazi nikla- + sloj otporan na habanje na bazi gvožđa-, vremena ciklusa zamora od toplote do 10⁶ puta.
3.bakreni kalup za podršku roll
Poteškoća: Korozija rashladne vode i mehaničko habanje su naglašeni.
Rješenje: Laserska obloga od Inconela 625, potencijal otpora na tomu povećan na +200 mV (SCE).
Kontrolne tačke kvaliteta
1. Prethodno zagrijavanje i temperatura međusloja
Temperatura predgrevanja: 150-300 stepeni (podešeno prema ekvivalentu ugljenika osnovnog materijala).
Kontrola međuslojne temperature: Manje od ili jednako 150 stepeni da bi se sprečilo termičko pucanje.
2.Ne-testiranje bez razaranja
Ultrazvučno ispitivanje (UT): otkriti defekte u vezi između sloja obloge i podloge (osetljivost Φ1 mm ekvivalent).
Ispitivanje penetracije (PT): otkrivanje površinskih mikro{0}}prslina (preciznost detekcije 0,01 mm).
3. Upravljanje rezidualnim stresom
Termička obrada nakon{0}zavarivanja: kaljenje na 550-600 stepeni, zadržavanje 2-4 sata kako bi se eliminisalo više od 80% naprezanja.
Sačmarenje: površinsko tlačno naprezanje je podignuto na -400 MPa, povećana je otpornost na zamor.
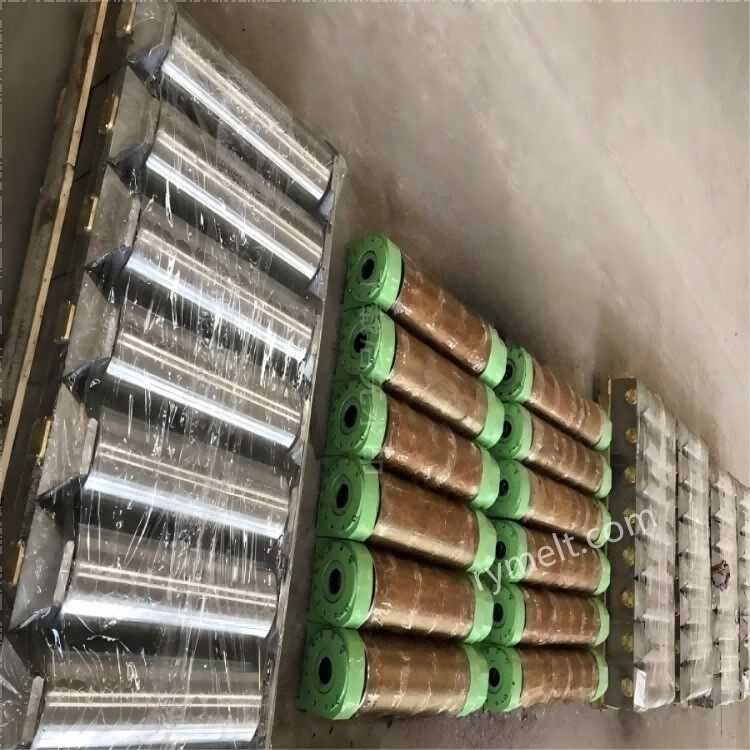
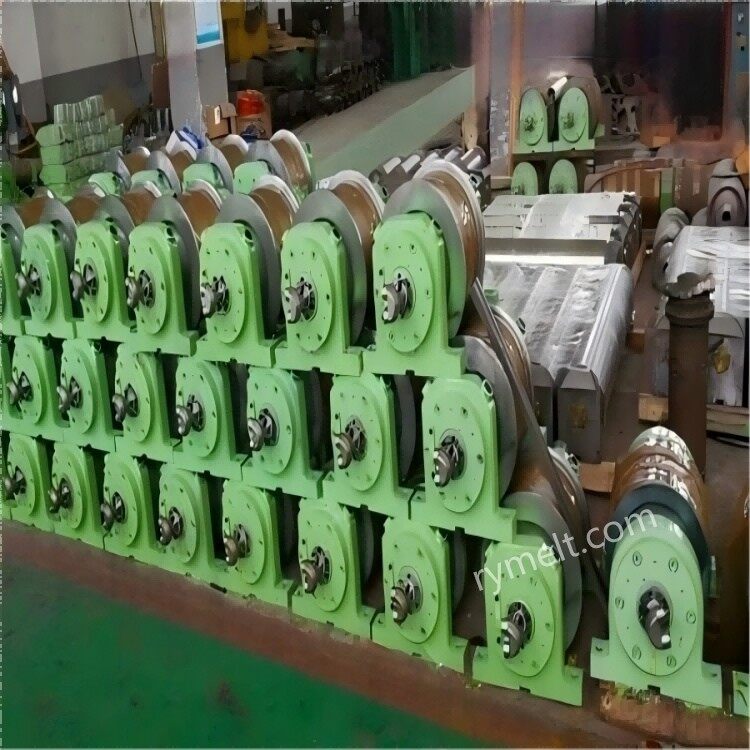
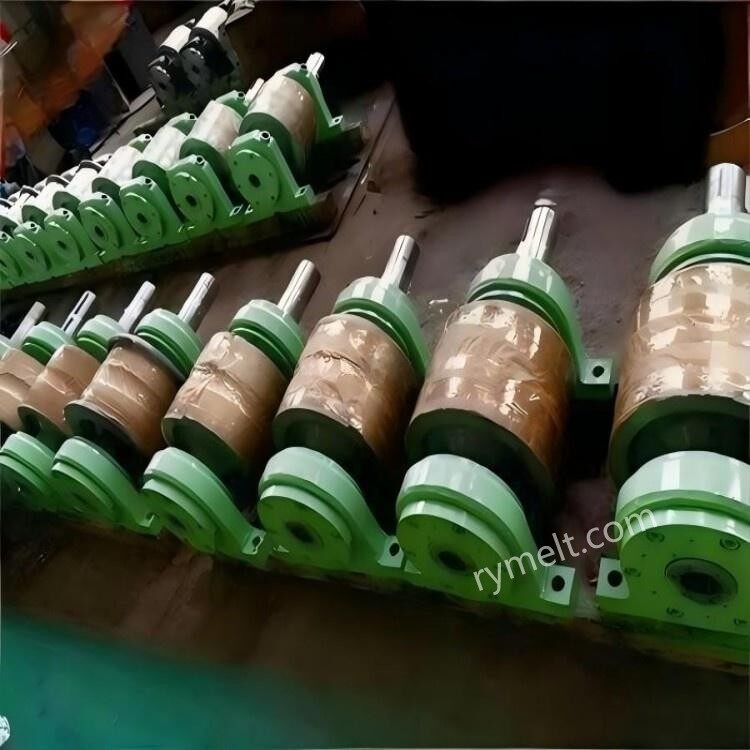
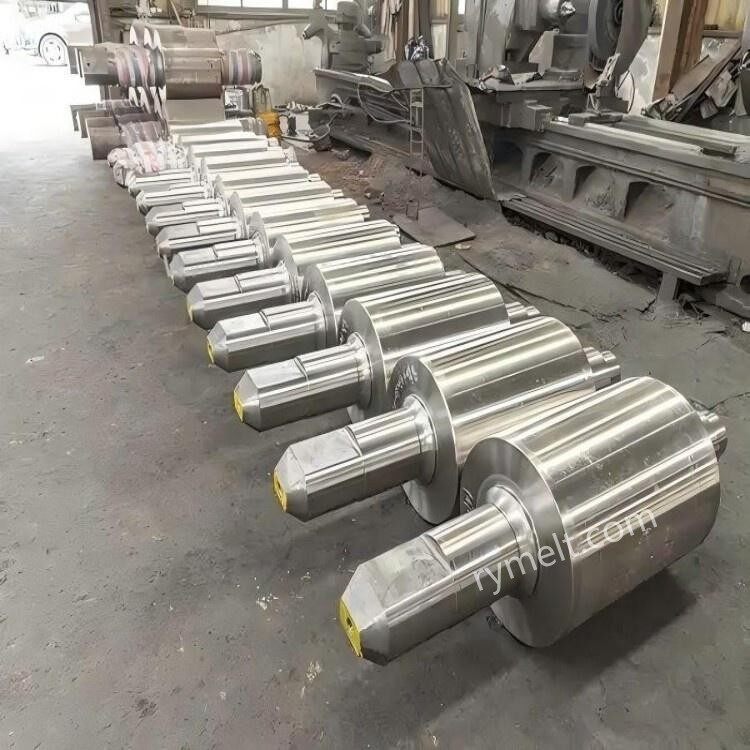
Naša kompanija ima dugogodišnje iskustvo u proizvodnji i marketingu valjaka za navarivanje, a imamo stručno i tehničko osoblje koje može proizvesti i obraditi prema individualnim potrebama kupaca. Gore navedeni podaci o parametrima mogu se koristiti kao referenca, ako imate posebne potrebe, slobodno nas kontaktirajte.


